





Методика сварки и резки износостойких листов Hardox и NM
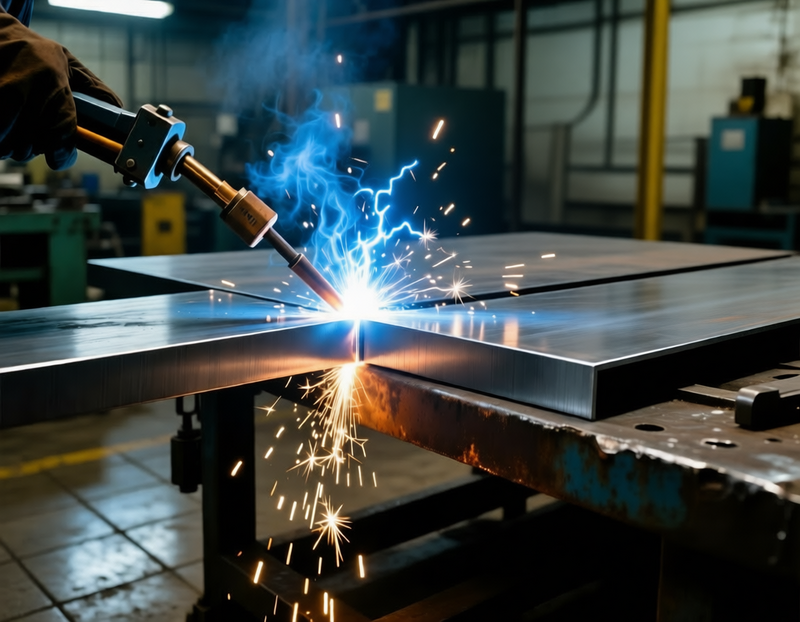
Износостойкие стали NM (например, NM400, NM450, NM500) и Hardox (Hardox 400, Hardox 450, Hardox 500) обладают высокой твердостью и требуют особого подхода при сварке.
-
Подготовка перед сваркой
-
Очистка кромок – удалить грязь, ржавчину, масло, влагу (использовать металлическую щетку или абразивный инструмент).
-
Подогрев (при толщине более 20–25 мм или низких температурах):
- NM/Hardox ≤ 30 мм: рекомендуемый предварительный подогрев до 80–120°C.
- NM/Hardox > 30 мм: подогрев до 120–150°C.
-
Выбор сварочных материалов
| Марка стали | Рекомендуемые электроды/проволока |
| NM 400, Hardox 400 | Электроды: ESAB OK Tubrod 14.82, Lincoln 71-K2 (аналог – УОНИ-13/55 |
| NM 450, Hardox 450 | Проволока: ER70S-6 (MIG/MAG), Электроды: OK 73.28 |
| NM500, Hardox 500 | Электроды: Böhler UTP 690 (аналог – ЦН-12М), Проволока: ER80S-D2 |
-
Параметры сварки (MMA, MIG/MAG, TIG)
- Сварочный ток: на 10–20% ниже, чем для обычной стали (из-за риска перегрева).
- Режим сварки:
- РДС (MMA): ток 120–160 А (диаметр электрода 3–4 мм).
- MIG/MAG: ток 180–250 А, скорость подачи проволоки 6–10 м/мин.
- Малые катеты швов – минимизировать тепловложение.
-
Технология сварки
- Короткие участки (прерывистая сварка) – для снижения температурных напряжений.
- Многослойная сварка – с тщательным проковкой каждого слоя (если допустимо по технологии).
- Охлаждение – естественное (избегать резкого охлаждения водой/воздухом).
Методика резки износостойких листов NM и Hardox
-
Плазменная резка (рекомендуется)
- Толщина до 30 мм: стандартные параметры (ток 60–100 А, воздух/азот).
- Толщина > 30 мм: повышенный ток (100–200 А), кислород в качестве плазмообразующего газа.
- Защита кромки: избегать перегрева (охлаждение водой).
-
Газокислородная резка (нежелательно, но, возможно)
- Ограничения: только для Hardox / NM до 20 мм
- Параметры:
- Ацетилен + кислород с повышенным давлением.
- Медленный прогрев перед резкой.
-
Лазерная и гидроабразивная резка
- Лазер: подходит для тонких листов (<25 мм), высокая точность.
- Гидроабразив: для толстых листов (>50 мм), без теплового воздействия.
-
Механическая обработка
- Дисковые пилы с твердосплавными напайками (скорость резания 50–100 м/мин).
- Шлифовка кромок после резки (удаление закаленных зон).
Вывод
- Сварка: низкотемпературные режимы, правильные электроды, охлаждение.
- Резка: плазма или гидроабразив – лучшие варианты.